
 86-0513-68903288
 13906298796@139.com
Eine Lebensmittelverpackungskammer in weniger als einer Minute auf ein paar Millibar herunterziehen, eine Sperrholzplatte eine ganze Schicht lang flach auf einem CNC-Tisch halten oder einen Kühlkreislauf so tief evakuieren, dass Feuchtigkeit aus ihm herauskocht: Das ist Routinearbeit für eine Drehschieber-Vakuumpumpe. Wie funktioniert also eine Drehschieber-Vakuumpumpe? Die kurze Antwort: Ein exzentrischer Rotor dreht sich in einem zylindrischen Gehäuse, feder- oder zentrifugalbelastete Flügel gleiten in Schlitze im Rotor hinein und aus diesen heraus, und die abgedichteten Kammern zwischen diesen Flügeln fangen Gas am Einlass ein, verdichten es beim Drehen und drücken es durch ein Auslassventil heraus. Es handelt sich um eine Verdrängermaschine mit derselben Mechanikfamilie wie ein Kolbenkompressor, einfach verpackt in einer kompakten, kontinuierlich rotierenden Form. Alle anderen Funktionen, vom Öl über den Gasballast bis zur zweiten Stufe, dienen dazu, diesen Grundkreislauf tiefer, trockener und langlebiger zu machen.
Der Arbeitszyklus, Schritt für Schritt
Die Geometrie erledigt die Arbeit. Der Rotor sitzt exzentrisch im Stator, seine Achse ist von der Mittellinie des Gehäuses versetzt, sodass er die Wand entlang einer einzigen Linie streift. Flügel, normalerweise zwischen zwei und acht, laufen in radialen Schlitzen und werden durch die Zentrifugalkraft nach außen gegen die Wand gedrückt, manchmal mit Federn dahinter. Bei typischen Antriebsgeschwindigkeiten von etwa 1.400 bis 3.000 U/min vergrößert und verkleinert sich jede Kammer zwischen benachbarten Flügeln einmal pro Umdrehung, und die Sequenz läuft wie folgt ab:
- Aufnahme. Wenn ein Flügel die Einlassöffnung passiert, dehnt sich die Kammer dahinter aus, sodass der Druck im Inneren abfällt und Gas aus dem zu evakuierenden Behälter einströmt.
- Fangen. Sobald die Kammer den Einlass freigibt, dichten die Flügel auf beiden Seiten einen festen Gasstoß im Inneren ab.
- Kompression. Durch die Rotation wird die abgedichtete Kammer zur Auslassseite bewegt, wo die Gehäusegeometrie das Volumen verkleinert und den Gasdruck erhöht.
- Auspuff. Wenn der Druck den Druck auf der Auslassseite geringfügig übersteigt, öffnet sich das Auslassventil, Gas entweicht und ein Ölnebelabscheider fängt Schmierstofftröpfchen auf, bevor sie entweichen.
Wie tief es reicht
Die Tiefe hängt von den Etappen ab. Eine einstufige ölgedichtete Maschine erreicht typischerweise einen Tiefstdruck von etwa 0,1 mbar absolut, während eine zweistufige Konstruktion, bei der das Abgas der ersten Stufe in den Einlass der zweiten Stufe geleitet wird, üblicherweise etwa 0,01 mbar erreicht. Bei geöffnetem Gasballast steigen beide Figuren. Die Saugvermögen für Industriegrößen liegen bei etwa 10 bis 1.500 m³/h und decken damit den Grob- und unteren Mittelvakuumbereich ab, in dem die meisten industriellen Prozesse tatsächlich ablaufen.
Warum das Öl so wichtig ist
Bei ölgedichteten Ausführungen übernimmt das dosierte Öl drei Aufgaben gleichzeitig. Es dichtet die mikrometergroßen Abstände zwischen Flügelspitzen und Gehäuse ab, ohne die die Pumpe niemals ein tiefes Vakuum aufbauen könnte. Es schmiert den kontinuierlichen Gleitkontakt, der sonst die Flügel zerstören würde. Und es schützt Innenflächen vor Korrosion durch Feuchtigkeit, die mit dem Gas eindringt. Das Öl ist für einen niedrigen Dampfdruck formuliert, da ein herkömmlicher Schmierstoff bei tiefem Vakuum verdampfen und den Enddruck zerstören würde. Diese Empfindlichkeit ist auch der Grund, warum der Ölzustand die beste schnelle Gesundheitsprüfung der Maschine ist: Milchiges Öl deutet auf Wassereinbruch hin, dunkles körniges Öl deutet auf Abnutzungsrückstände hin.
Gasballast: Dämpfe beseitigen, bevor sie kondensieren
Wenn im Prozess Wasser oder Lösungsmittel transportiert werden, können diese Dämpfe während der Kompression kondensieren, sich mit dem Öl vermischen und sowohl die Schmierung als auch die Vakuumtiefe stillschweigend verschlechtern. Das Gasballastventil behebt dieses Problem, indem es vor dem Ausstoß eine kontrollierte Luftmenge in die Kompressionskammer einlässt, wodurch der Dampfpartialdruck unter seinem Kondensationspunkt bleibt, sodass Dämpfe die Pumpe als Gas verlassen. Der Kompromiss ist ein höherer Enddruck, während der Ballast offen bleibt. Daher lassen viele Betreiber ihn im Trockenbetrieb geschlossen laufen und öffnen ihn im Nassbetrieb.
Schlüsselkomponenten und was passiert, wenn sie abgenutzt werden
Da die gesamte Konstruktion auf enge Spiele und sauberes Öl angewiesen ist, dient die Komponentenliste gleichzeitig als Wartungskarte.
| Komponente | Funktion | Was normalerweise schief geht |
|---|---|---|
| Exzentrischer Rotor | Trennt Einlass und Auslass und definiert die Kammervolumina | Durch den Verschleiß des Lagers reibt es am Gehäuse, wodurch Hitze und Schmutz entstehen |
| Schiebeflügel | Gegen die Wand abdichten und Kammervolumen variieren | Durch den Verschleiß der Spitze vergrößern sich die Abstände und der Enddruck steigt |
| Statorgehäuse | Definiert den Zylinder und trägt häufig den Kühlmantel | Riefenbildung durch Staub oder gebrochene Flügelfragmente |
| Auslassventil | Öffnet sich bei Förderdruck und blockiert den Rückfluss | Festsitzen oder Ermüdung verringern die Kompressionseffizienz |
| Ölkreislauf | Dichtet Spiel ab, schmiert, schützt vor Korrosion | Abgenutztes oder verunreinigtes Öl führt zu Verschleiß und schwachem Vakuum |
| Gasballastventil | Lässt Luft zu, um die Kondensation von Dämpfen zu verhindern | Ein verstopfter oder undichter Ballast führt dazu, dass sich Feuchtigkeit im Öl ansammelt |
Ölgeschmierte vs. trockenlaufende Ausführungen
Derselbe Mechanismus wird mit zwei Schmierungsphilosophien geliefert, und die Wahl beeinflusst sowohl den Preis als auch die Prozessanpassung. Ölgeschmierte Pumpen dichten besser ab, reichen tiefer und schützen ihre Flügel durch einen kontinuierlichen Ölfilm. Trockenlaufende Pumpen tauschen Öl gegen selbstschmierende Flügelmaterialien wie PTFE oder Graphitverbundwerkstoffe aus und akzeptieren ein flacheres Vakuum im Austausch für einen sauberen Gasstrom.
| Aspekt | Ölgeschmiert | Trockenlauf |
|---|---|---|
| Ultimativer Druck | Etwa 0,01 bis 0,1 mbar | Normalerweise im zweistelligen mbar-Bereich |
| Versiegelungsmethode | Ölfilm über den Zwischenräumen | Nur Flügelmaterial und -geometrie |
| Gasreinheit | Spuren von Öldämpfen möglich; Mikrofilter erforderlich | Im Wesentlichen ölfrei am Auspuff |
| Hauptwartung | Öl- und Filterwechsel pünktlich | Austauschintervalle für Flügel |
| Naturgebiet | Tiefenevakuierung, Hilfsdienst, Laborarbeit | Lebensmittel, Medizin, Druck, Verpackung |
Für beide Familien gilt eine Warnung. Ölgeschmierte Maschinen können bei aggressiver Beanspruchung Spuren von Öldampf zurück zum Behälter leiten, weshalb bei empfindlichen Anwendungen auf der Einlassseite eine Falle oder ein Filter angebracht werden muss. Trockenmaschinen tauschen dieses Risiko gegen eine häufigere Wartung der Schaufeln ein, was in der Regel überall dort ein faires Geschäft ist, wo Öl selbst die Verunreinigung wäre.
Wo die Technologie passt und wo sie an ihre Grenzen stößt
Sowohl die Stärken als auch die Grenzen ergeben sich direkt aus der Mechanik, weshalb die Anwendungskarte so aussieht:
- Lebensmittelverpackung: Herunterziehen der Kammern für Fleisch, Käse und Kaffee unter Vakuum oder modifizierter Atmosphäre
- Holzbearbeitung und CNC-Niederhalter: Schicht für Schicht spannen Plattenware auf Vakuumtischen
- Thermoformen: Erhitzte Kunststofffolie in schnellen Zyklen gegen Formen ziehen
- HVAC- und Kühlservice: Evakuieren der Kreisläufe tief genug, um Feuchtigkeit vor dem Laden auszutreiben
- Laborarbeiten: Entgasung, Trocknung und Vorvakuumbetrieb hinter Hochvakuumpumpen
Die Grenzen sind gleichermaßen mechanisch. Staubhaltiges Gas scheuert die Schaufelspitzen und das Gehäuse, daher ist eine Einlassfiltration in der Holzverarbeitung und ähnlichen Branchen obligatorisch. Starke Dampfbelastungen erfordern entweder einen Arbeitsgasballast oder einen vorgeschalteten Kondensator, sonst zersetzt sich das Öl vorzeitig. Die Flügelreibung leitet die Wärme kontinuierlich ab, sodass Umgebungstemperatur und Kühlleistung die Obergrenze für einen dauerhaften Betrieb festlegen. Und unterhalb von etwa 0,01 mbar beginnen die Spaltmaße und der eigene Dampfdruck des Öls zu dominieren, und hier übernehmen andere Technologien die Oberhand.
Wie Drehschieber- und Roots-Vakuumpumpen zusammenarbeiten
Drehschieber- und Wälzkolbenpumpen ergänzen sich besser als die Konkurrenz. Eine Roots-Vakuumpumpe dreht zwei Kolben in Form einer Acht gegeneinander, synchronisiert durch Zahnräder, ohne interne Kompression und ohne Öl in der Pumpkammer. Sie bewegt große Volumina schnell im mittleren Vakuumbereich, benötigt aber dahinter eine Vorvakuumpumpe, und genau dort verdient eine Drehschiebermaschine oft ihren Lebensunterhalt. Gepaart sorgt die Flügelzellenpumpe für Tiefe, während die Roots-Pumpe für Geschwindigkeit sorgt, und die Kombination erreicht Arbeitspunkte, die keine der beiden Maschinen allein effizient erreichen würde. Sehen Sie sich für eine direkte Aufschlüsselung an, wie die Leistung einer Roots-Vakuumpumpe im Vergleich zu einer Drehschieberpumpe abschneidet.
Für Hersteller, die beide Technologien bauen, ist diese Paarung vertrautes Terrain. Nantong Rongheng Environmental Equipment produziert Roots-Vakuumpumpeneinheiten für Dauerbetriebsanwendungen, einschließlich der Lieferung von High-End-Tissuepapier-Produktionslinien, bei denen das Papierblatt rund um die Uhr durch Vakuum entwässert wird.
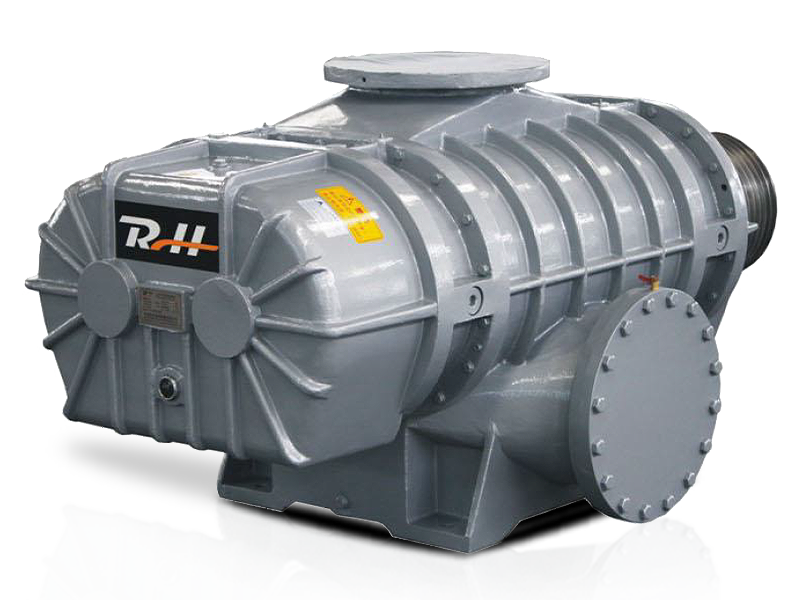 Roots-Vakuumpumpe für Vakuumanwendungen im Dauerbetrieb Diese trockene Roots-Vakuumpumpe bietet Durchflussraten von 0,6 bis 713,8 m³/min und Vakuumwerte von trocken -49 kPa oder nass -68 kPa. Es eignet sich für Daueranwendungen wie die Produktion von Tissuepapier, wo im vorherigen Abschnitt die Vakuumentwässerung des Papierbogens rund um die Uhr erwähnt wird. Produkt anzeigen →
Das gleiche Flügelzellenprinzip, das wie ein Gebläse läuft
Der Schiebeflügelmechanismus funktioniert auch in die entgegengesetzte Richtung: Druckbetrieb statt Vakuum. In einem Drehschiebergebläse verdichten derselbe Exzenterrotor und die gleichen Schiebeflügel die Luft auf moderate Überdrücke und liefern sie gleichmäßig, mit geringer Pulsation und vergleichsweise geringem Geräuschpegel. Dieses Profil eignet sich für die Belüftung der Abwasseraufbereitung und die pneumatische Niederdruckförderung und steht im Gegensatz zu Roots-Gebläsen, die einen höheren Durchfluss mit stärkerer Pulsation begünstigen. Wenn Sie die Mechanik genauer verstehen möchten, führt Sie unser Artikel darüber, wie ein Drehschiebergebläse einen Luftstrom erzeugt, Schritt für Schritt durch.
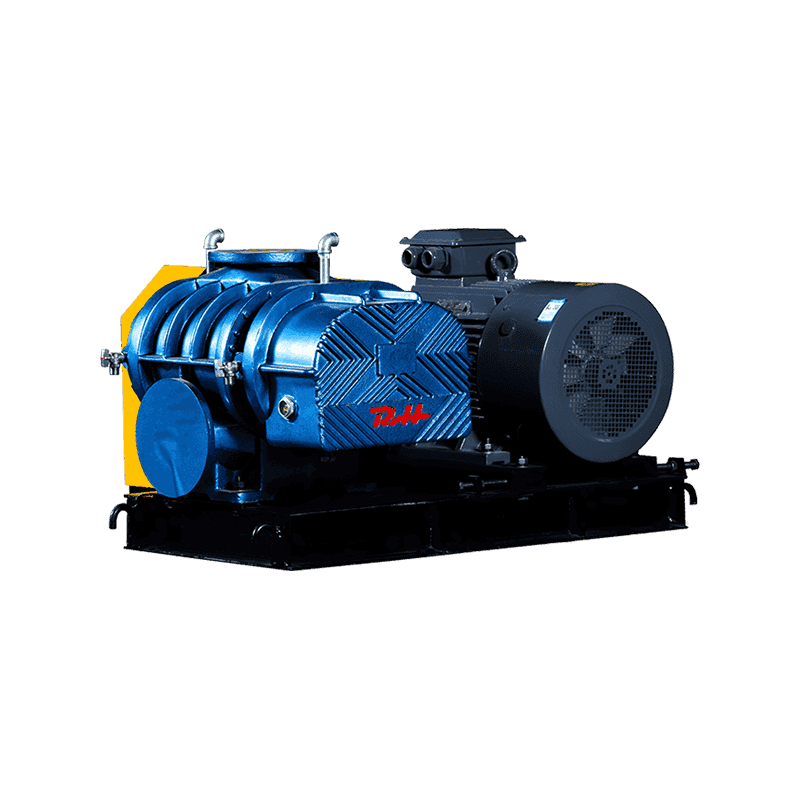 Drehschiebergebläse zur Niederdruckbelüftung In Anlehnung an die Diskussion über den Druckbetrieb mit Schiebeflügeln liefert dieses Gebläse einen gleichmäßigen, pulsationsarmen Luftstrom von bis zu 49 kPa mit einem Geräuschpegel von unter 60 dB. Aufgrund seines Betriebs von 500 U/min und seiner geringen Durchflusskapazität eignet es sich gut für die Belüftung von Abwasseraufbereitungsanlagen und ähnliche Förderaufgaben mit niedrigem Druck. Produkt anzeigen →
Spezifizieren und Ausführen: Eine praktische Checkliste
Ganz gleich, ob Sie eine erste Pumpe kaufen oder eine installierte Basis prüfen, ein paar wenige Punkte entscheiden über den größten Teil der Zufriedenheit:
- Passen Sie die Pumpgeschwindigkeit an das Kammervolumen und die angestrebte Abpumpzeit an. Das Abpumpen folgt einer exponentiellen Kurve, sodass die letzte Druckdekade unverhältnismäßig länger dauert als die erste. Größe im Verhältnis zur gesamten Kurve, nicht zum Durchschnitt.
- Beurteilen Sie den Arbeitspunkt, nicht den Enddruck im Datenblatt. Eine Pumpe mit einer Nennleistung von 0,1 mbar kann diesen Wert nicht halten, wenn der Gasballast geöffnet ist oder eine echte Prozessgaslast vorhanden ist.
- Schützen Sie die Pumpe vor dem Prozess. Planen Sie eine Einlassfiltration gegen Staub und entweder einen Arbeitsgasballast oder einen vorgeschalteten Kondensator gegen Dämpfe ein.
- Budget für Verbrauchsmaterialien. Der Austausch von Öl- und Nebelabscheidern dauert je nach Dampf- und Schadstoffbelastung in der Regel einige Hundert bis mehrere Tausend Betriebsstunden. Eine Dehnung ist der schnellste Weg zu verschlissenen Leitschaufeln.
- Überprüfen Sie den Kühlpfad. Die Flügelreibung leitet die Wärme kontinuierlich ab, sodass Umgebungstemperatur, Belüftung und wassergekühlte Mäntel alle die Öllebensdauer und den erreichbaren Druck beeinflussen.
Im Wesentlichen funktioniert eine Drehschieber-Vakuumpumpe so: Eine einfache mechanische Idee, bei der verschiebbare Flügel auf einem exzentrischen Rotor reiten, wandelt Rotation mit bemerkenswert wenigen beweglichen Teilen in Kompression um. Die Einfachheit erklärt sowohl seine Langlebigkeit in Verpackungsbetrieben, Werkstätten und Labors als auch seine Gewohnheit, stillschweigend als Hintergrundstufe viel größerer Vakuumsysteme zu dienen. Wenn eine Aufgabe über das Maß hinausgeht und zu tieferem Vakuum, höherem Durchsatz oder strikt ölfreiem Gas führt, decken benachbarte Technologien wie Roots-Vakuumpumpen und Flügelzellengebläse die angrenzenden Bereiche ab, und die Anpassung der Maschine an den tatsächlichen Arbeitsdruck bleibt die Entscheidung, die alles andere bestimmt.


